Umělecké lití bronzu krok za krokem: od voskové kopie k hotové patině
Silmilmabra je nezávislý redakční projekt o technologii uměleckého lití bronzu metodou ztraceného vosku. Popisujeme celý řetězec dílenské práce v pořadí, v jakém se odehrává: přenos modelu do vosku, stavbu vtokové a nálitkové soustavy, formovací směs i keramickou skořepinu, vytavení vosku a výpal formy, tavbu slitiny a teplotu lití, chladnutí a rozbití formy, odstranění vtoků, cizelování povrchu, sesazení částí a nakonec patinu s voskovou ochranou.
Texty vznikají jako souvislý výklad, ne jako sbírka receptů. Zajímá nás, proč se jednotlivé kroky dělají právě takto — co se v kovu a ve formě odehrává, kde vznikají typické vady a jaké rozhodnutí v rané fázi se projeví až na hotovém odlitku.
01
Model a vosková kopie: co se skutečně odlévá
Bronz nikdy neodlévá autorský originál — odlévá jeho voskovou kopii. Právě proto je vosk nejcitlivější částí celého postupu. Z hliněného nebo sádrového modelu se sejme dělená forma, obvykle silikonová s tuhým sádrovým nebo laminátovým pláštěm, a do ní se nanáší vosk v několika vrstvách. Výsledkem je dutá voskovina o síle stěny přibližně čtyř až osmi milimetrů, podle velikosti a členitosti tvaru.
Síla stěny není libovolná. Příliš tenká stěna nedovolí kovu doběhnout do vzdálených partií a odlitek zůstane neúplný; příliš silná zvyšuje hmotnost, prodlužuje tuhnutí a zvyšuje riziko staženin uprostřed průřezu. U větších soch se voskovina navíc dělí na části, které se odlévají zvlášť a spojují až v kovu — dělicí spáry se proto volí tam, kde je později snadné je zakrýt cizelováním.
Vosková kopie se retušuje ručně. Odstraňují se švy po dělicí rovině, doplňují se drobné detaily, kontroluje se, zda někde nevznikla tenká blána nebo bublina. Na vosku se dá opravit prakticky cokoli; na bronzu už každá oprava stojí čas a přináší riziko, že se zásah projeví v patině jinou barvou.
Na co se u voskové kopie dívat
- rovnoměrná síla stěny bez náhlých ztenčení v místech přechodů;
- uzavřené dutiny bez vzduchových kapes v rozích a záhybech;
- čistě zapravené švy po dělicí rovině formy;
- zpevnění dlouhých tenkých částí, které by se při manipulaci prohnuly;
- skladování v chladu, aby se vosk vlastní vahou nedeformoval.
02
Vtoková a nálitková soustava a její výpočet
Vtoková soustava je dočasná síť voskových kanálů, kterými kov do formy vteče a kterými z ní odejde vzduch. Přestože se po odlití celá odřeže a roztaví zpět, rozhoduje o úspěchu víc než většina pozdějších operací. Špatně vedený vtok se pozná až na rozbité formě, kdy je na opravu pozdě.
Základní logika je jednoduchá: kov má do dutiny vstupovat klidně, zdola nebo z boku, bez volného pádu a bez rozstřiku, a má postupovat od nejmasivnějších částí k nejtenčím. Nálitky — zásobníky kovu nad tlustými uzly — mají tuhnout jako poslední, aby doplňovaly objem, který se při tuhnutí smršťuje. Odvzdušňovací kanálky se vedou z nejvyšších bodů dutiny, kde by se jinak uzavřel vzduch.
Orientační pravidla pro rozvržení
- Průřez rozváděcích kanálů se plynule zmenšuje směrem od pánve k odlitku, aby proud kovu zůstal zaplněný a neztrhával vzduch.
- Součet průřezů zářezů do odlitku bývá menší než průřez hlavního vtoku; poměr se volí podle hmotnosti a členitosti kusu.
- Nálitek musí mít větší tepelný modul než místo, které dosycuje — tedy větší poměr objemu k ochlazovanému povrchu.
- Doba plnění se odhaduje z hmotnosti odlitku a nejtenčí stěny; delší dráha a tenčí stěna znamenají vyšší teplotu lití nebo rychlejší plnění.
- Zářezy se umísťují tam, kde po odříznutí zbude dostatek materiálu k cizelování bez porušení modelace.
Výpočet zde znamená spíš disciplinovaný odhad podle zkušenostních poměrů než přesnou fyziku. U opakovaných tvarů se osvědčuje vést si záznamy: hmotnost kusu, průřezy, teplota lití a výsledek. Po několika sériích má dílna vlastní tabulku, která je spolehlivější než obecné doporučení.
03
Formovací směs a keramická skořepina
Voskovina s hotovou vtokovou soustavou se musí obalit materiálem, který snese teplotu roztaveného bronzu a přitom věrně přenese povrch. V umělecké praxi se používají dva hlavní přístupy, mezi nimiž se rozhoduje podle velikosti kusu, počtu odlitků a vybavení dílny.
- Sádro-křemenná forma
- Blok ze směsi sádry, mletého křemene a šamotu, do kterého se voskovina zalije v kovovém nebo dřevěném rámu. Je levnější, tolerantnější k improvizaci a hodí se pro jednotlivé kusy a masivnější tvary. Vyžaduje ale dlouhé sušení a delší, opatrný výpal, protože sádra váže velké množství vody.
- Keramická skořepina
- Tenká vícevrstvá krusta, která vzniká opakovaným máčením voskoviny v suspenzi žáruvzdorného plniva a pojiva a obsypáváním pískem o postupně hrubší zrnitosti. Každá vrstva musí důkladně vyschnout. Skořepina je lehčí, rychleji se prohřeje, dává jemnější povrch a lépe snáší tepelný šok, zato je náchylnější na mechanické poškození při manipulaci.
První, kontaktní vrstva rozhoduje o kvalitě povrchu. Musí být jemná, dokonale smáčet vosk a nezanechávat vzduchové bubliny v podřezaných místech — proto se první máčení často pomáhá štětcem nebo se do suspenze přidává smáčedlo. Další vrstvy už plní jen nosnou funkci a jejich zrno se zvětšuje, aby forma získala pevnost a prodyšnost.
Nejčastější příčiny selhání formy
- nedosušená vrstva, která při výpalu praskne párou;
- vzduchová kapsa pod kontaktní vrstvou v hlubokém záhybu;
- příliš rychlý ohřev sádrové formy s vysokým podílem vody;
- nedostatečná tloušťka skořepiny v místě, kde působí největší tlak kovu;
- zbytky vosku v dutině, které se při lití změní na plyn;
- mechanický náraz při přenášení vypálené formy.
04
Vytavení vosku a výpal formy
Vosk se z formy odstraňuje dřív, než forma dostane finální výpal. U skořepin se používá rychlý ohřev v parním autoklávu nebo prudké nasazení do horké pece: povrchová vrstva vosku roztaje jako první a vytvoří prostor, do kterého se zbytek může roztahovat, aniž by formu roztrhl. U sádrových forem se postupuje pomaleji, s formou obrácenou vtokem dolů, aby vosk stékal ven.
Ani dokonalé vytavení nezanechá formu čistou. Zbytky vosku ulpělé na stěnách se spálí až během výpalu, kdy teplota vystoupí natolik, že se organické podíly odstraní a materiál formy se zpevní. Výpal má současně další úkol: zbavit formu chemicky vázané vody a předehřát ji, aby při lití nedošlo k příliš prudkému ochlazení kovu.
Průběh ohřevu se drží v několika výdržích, ne v jedné přímce. Kritická jsou pásma, kde se odpařuje voda a kde probíhá přeměna křemenného plniva — v obou se objem materiálu mění a příliš strmý nárůst teploty vede k trhlinám. Dobře vypálená forma je světlá, bez černých stop uhlíku a bez zápachu.
Signály, že forma není připravená
- tmavé skvrny na lomu nebo v ústí vtoku po vychladnutí zkušebního kusu;
- viditelné vlasové trhliny na skořepině po výpalu;
- forma po vyjmutí z pece rychle chladne a orosí se;
- nerovnoměrná barva stěn svědčící o studeném místě v peci.
05
Tavba slitiny, teplota lití a chladnutí
Umělecký bronz je nejčastěji slitina mědi s cínem, doplněná menším podílem zinku a olova podle požadavků na tekutost a obrobitelnost. Složení určuje nejen mechanické vlastnosti, ale i to, jak se kov později zachová při patinování — slitiny s vyšším podílem zinku reagují na některé roztoky jinak a odstín se posune do zelenější polohy.
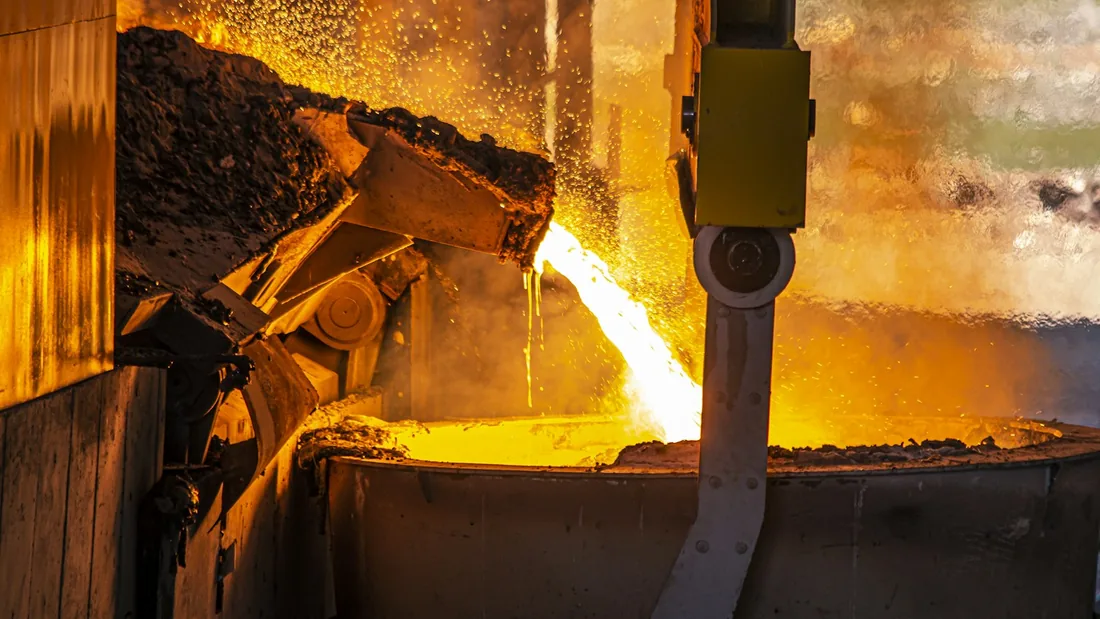
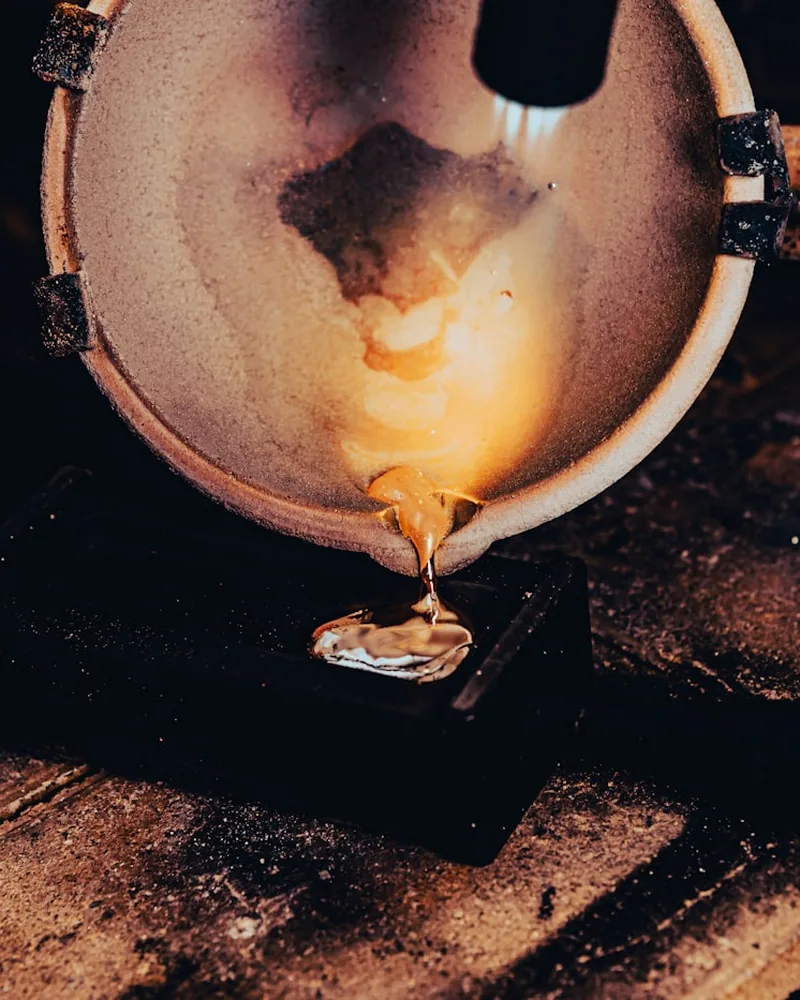
Tavenina se přehřívá nad teplotu tavení, aby stačila zaplnit formu dřív, než začne tuhnout. Přehřátí má však mez: příliš horký kov pohlcuje plyny, silněji se smršťuje a hrubne mu zrno. Praktické pravidlo zní přehřát jen tolik, kolik vyžaduje nejtenčí stěna a délka dráhy, kterou musí kov urazit. Před litím se hladina stáhne od strusky a pánev se předehřeje, aby kov v prvních sekundách neztratil teplotu.
Lití samo trvá několik vteřin a probíhá plynule, jedním nepřerušeným proudem. Přerušení znamená studený spoj — místo, kde se dvě čela taveniny setkají, ale už nespojí. Po zaplnění se forma nechá klidně chladnout; každý pokus urychlit chladnutí zvyšuje pnutí a u tenkých partií může vést k trhlinám.
Typické vady a jejich původ
- Nedolití — nízká teplota lití, tenká stěna nebo studená forma.
- Staženina — masivní uzel bez nálitku, který by tuhnul později.
- Bubliny a plynové dutiny — vlhká vsázka, přehřátá tavenina nebo nedostatečné odvzdušnění.
- Zálupy a zapečený písek — poškozená kontaktní vrstva formy.
- Studený spoj — přerušený nebo příliš pomalý proud kovu.
06
Rozbití formy, odstranění vtoků a zavaření vad
Vychladlá forma se rozbíjí mechanicky — u skořepiny lehkými údery a vibrací, u sádrových bloků postupným odsekáváním. Zbytky formovací hmoty z hlubokých míst se odstraňují otryskáním nebo dlouhým máčením ve vodě. Teprve v tuto chvíli je vidět, co se povedlo: povrch odlitku, ostrost detailu i případné vady.
Vtoky a nálitky se oddělují rozbrušovačkou nebo pilou s dostatečnou rezervou od povrchu, zbytek se obrušuje. Odřezaný materiál se vrací do vsázky. U dělených soch následuje sesazení částí: díly se nasucho vyrovnají, sešpendlí a svaří tak, aby spára probíhala v místě, kde ji modelace snese.
Drobné dutiny a póry se zavařují přídavným materiálem odpovídajícím složení odlitku. Rozdílná slitina se prozradí až po patinování, kdy se opravené místo zbarví jinak než okolí — proto se přídavný materiál volí co nejblíže původní tavbě a rozsáhlé vady se raději vyřežou a nahradí vsazeným kusem téhož bronzu.
Pořadí práce po vyjmutí odlitku
- hrubé očištění a kontrola úplnosti tvaru;
- oddělení vtokové soustavy a nálitků;
- vyrovnání a svaření dílů u dělených kusů;
- zavaření pórů, dutin a nedolitých míst;
- zabroušení svarů do modelace;
- závěrečná kontrola před cizelováním.
07
Cizelování povrchu a sesazení částí
Cizelování vrací odlitku výraz, který měl model. Ruční puncny, rydla a kladívko obnovují stopu nástroje, texturu a přechody mezi plochami; brusné nástroje se používají jen tam, kde je potřeba srovnat svar nebo zbytek vtoku. Cílem není hladký, ale čtený povrch — takový, který po patinování udrží kresbu světla.
Práce postupuje od hrubších zásahů k jemnějším a vždy se dívá na celek. Nejčastější chybou je přepracovat jedno místo, které pak vypadá čerstvěji než okolí. Sesazené díly se kontrolují v celku, ne po částech; spára musí zaniknout ve stejném rytmu textury, jaký má sousední plocha.
Před patinováním se povrch důkladně odmastí. Otisky prstů, zbytky brusné pasty i olej z nástrojů vytvoří v patině skvrny, které se odstraňují obtížně a někdy jen zpětným obroušením.
08
Patinování za tepla i za studena a ochrana voskem
Patina je řízená koroze povrchu, ne nátěr. Chemikálie reagují s mědí ve slitině a vytvářejí barevnou vrstvu, která je součástí kovu. Podle toho, zda se odlitek při nanášení zahřívá, se rozlišují dva základní postupy s odlišným charakterem výsledku.
- Za tepla
- Povrch se zahřeje hořákem a roztok se nanáší štětcem nebo rozprašovačem po malých plochách. Reakce probíhá okamžitě, vrstva je tenká, dobře přilnavá a průsvitná. Tento postup dovoluje odstíny stavět postupně a pracovat s přechody, vyžaduje ale trvalou kontrolu teploty — přehřáté místo zčerná a barva se ztratí.
- Za studena
- Roztok působí na nezahřátý kov delší dobu, často opakovaným natíráním, zábalem do vlhké tkaniny nebo ve výparech. Barva vzniká pomaleji a je obvykle sytější a méně předvídatelná. Postup se hodí pro rozsáhlé plochy a pro efekty, které mají působit jako přirozené stárnutí.
Odstín ovlivňuje víc proměnných než samotný roztok: složení slitiny, drsnost povrchu po cizelování, teplota v dílně, vlhkost vzduchu i to, jak dlouho se odlitek nechá mezi jednotlivými vrstvami odpočinout. Proto se osvědčuje zkoušet každý recept na vzorku odlitém ze stejné tavby a s odlišnou úpravou povrchu — hladkou, matovanou a texturovanou.
Postup, který se osvědčuje
- povrch dokonale odmastit a nechat oschnout;
- ověřit odstín na vzorku ze stejné slitiny;
- stavět barvu v tenkých vrstvách, ne jedním silným nánosem;
- průběžně kontrolovat pod stejným světlem, v jakém bude dílo umístěno;
- hotovou patinu nechat ustálit, teprve pak konzervovat.
Ochrannou vrstvu tvoří nejčastěji mikrokrystalický vosk, nanesený v tenké vrstvě na mírně zahřátý kov a po zaschnutí vyleštěný měkkým hadříkem. Vosk zpomaluje přístup vzdušné vlhkosti, prohlubuje barvu a dá se kdykoli obnovit. U exteriérových děl se obnova opakuje pravidelně, protože déšť a mráz vrstvu postupně narušují; vnitřní plastiky vystačí s podstatně delším intervalem. Alternativou jsou akrylátové laky, ty ale patinu vizuálně uzavírají a jejich pozdější odstranění je pracnější.
09
Jak projekt používat a jak se ozvat
Silmilmabra publikuje texty o technologii uměleckého lití bronzu. Materiály slouží k orientaci a studiu — popisují logiku postupu a souvislosti mezi jednotlivými fázemi, nenahrazují však praktické zaškolení, bezpečnostní předpisy pro práci s roztaveným kovem ani pokyny výrobců konkrétních materiálů. Práce s taveninou, pecemi a chemikáliemi na patinování patří do vybaveného pracoviště a k odpovídající ochraně.
Projekt má informační a redakční povahu. Neprovozuje slévárnu, neprodává materiál ani nezprostředkovává zakázky. Pokud vám v některém textu něco chybí, něco je popsáno nepřesně nebo máte námět na téma, které stojí za zpracování, napište na [email protected].